

Le bobinage en épingle à cheveux : principe et avantages
- Pourquoi abandonner le fil de cuivre rond ?
- Bobinage en barres et en épingle à cheveux, quelle différence ?
- Les avantages du bobinage en épingle à cheveux
- Un meilleur remplissage des encoches statoriques
- Un transfert de chaleur facilité
- Une fabrication adaptée aux grandes séries
- Les limites et inconvénients du bobinage en épingle à cheveux

 2
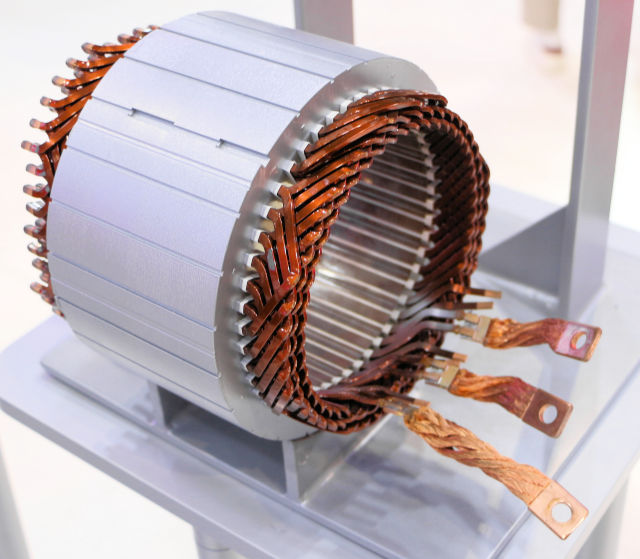
Améliorer un moteur électrique ne passe pas forcément par un matériau révolutionnaire ou une électronique plus sophistiquée. Parfois, une partie du progrès consiste à mieux ranger le cuivre... C'est notamment l'intérêt du bobinage en épingle à cheveux, aussi appelé hairpin, qui utilise des conducteurs rectangulaires préformés. Cette technique, de plus en plus employée dans l'automobile, permet d'optimiser l'espace disponible et la fabrication du moteur. Mais elle impose aussi quelques compromis, car remplir davantage le stator de cuivre ne garantit pas un meilleur rendement dans toutes les conditions.
Pourquoi abandonner le fil de cuivre rond ?
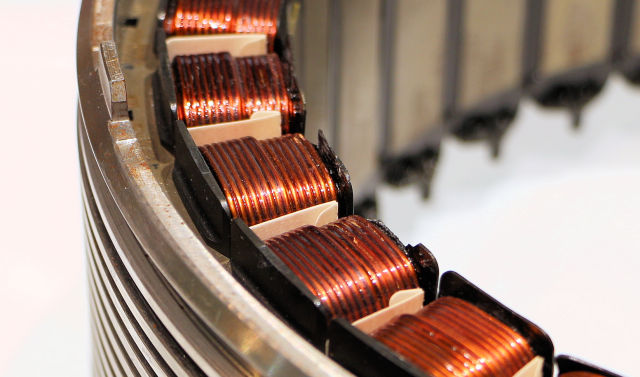
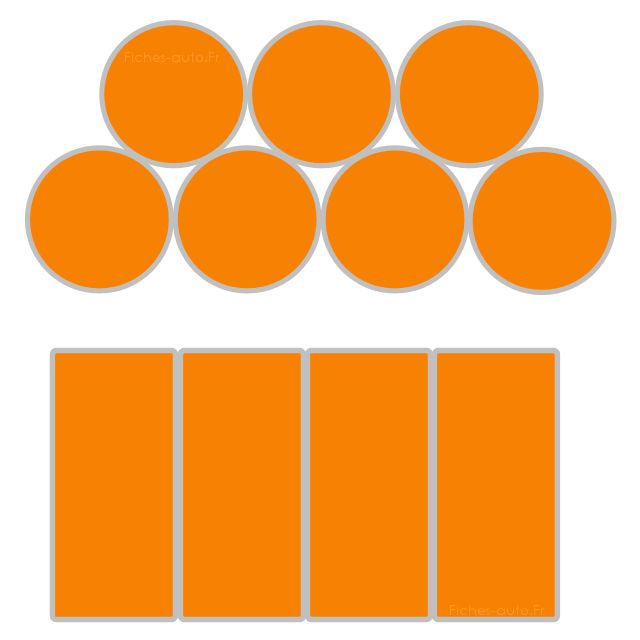
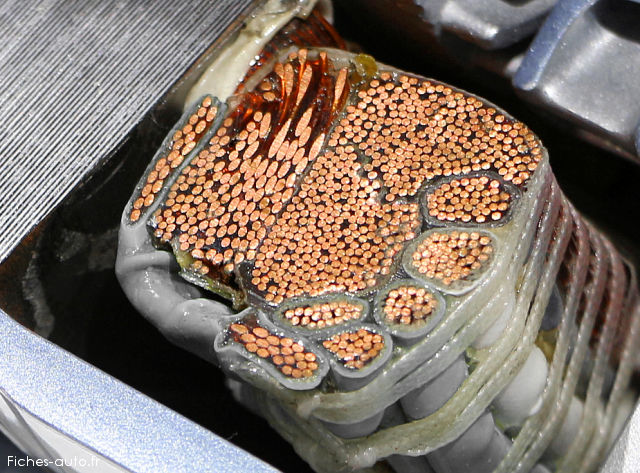
Les bobinages traditionnels utilisent souvent des fils de cuivre ronds et isolés, disposés dans les encoches du stator, la partie fixe du moteur. Selon le procédé, les bobines sont formées avant leur insertion ou bobinées directement sur les dents du stator. Les fils ronds laissent toutefois des interstices lorsqu'ils sont regroupés, comme le montrent les schémas. Une partie de la place disponible est aussi occupée par les isolants et la résine d'imprégnation, indispensables au fonctionnement. L'objectif est donc d'augmenter la proportion de cuivre dans les encoches, tout en conservant l'isolation nécessaire entre les conducteurs et avec le stator.
Le bobinage en épingle à cheveux repose sur des conducteurs de cuivre relativement rigides, généralement de section rectangulaire, qui se rangent plus régulièrement. Chaque élément est préformé en U, avec deux branches insérées dans des emplacements distincts du stator. Les extrémités libres sont ensuite mises en forme, débarrassées localement de leur isolant et soudées aux autres conducteurs pour constituer le bobinage. Grosso modo, on assemble des éléments préformés pour obtenir le circuit électrique voulu. Cela peut améliorer le remplissage et réduire certaines pertes, mais le résultat dépend aussi des dimensions des conducteurs et du fonctionnement du moteur.
Bobinage en barres et en épingle à cheveux, quelle différence ?
Le bobinage en épingle à cheveux fait partie de la famille des bobinages en barres. Le terme « en barres » décrit le type de conducteurs employés, tandis que « en épingle à cheveux » précise leur forme en U et leur mode d'assemblage. Une mention « bar-wound » dans une documentation ne désigne donc pas nécessairement une technologie différente du hairpin. D'autres variantes existent, notamment les I-pin, constitués d'éléments à une seule branche, dont les raccordements se font aux deux extrémités dans un bobinage fondé sur cette architecture. On rencontre aussi des éléments I-pin servant de bornes dans un ensemble principalement composé d'épingles en U.
Le bobinage continu à conducteurs rectangulaires, parfois appelé « continuous hairpin », utilise quant à lui un conducteur formé en une succession de boucles ou d'ondes. Il permet de supprimer de nombreuses soudures intermédiaires, tout en conservant les connexions nécessaires aux bornes et, selon la conception, entre certains groupes. Ces variantes changent surtout la fabrication, l'encombrement des têtes de bobines (les parties qui dépassent du stator) et les raccordements. Le vocabulaire des industriels n'est d'ailleurs pas toujours parfaitement uniforme. Il faut donc regarder comment le bobinage est construit avant de conclure que deux appellations correspondent à deux technologies réellement différentes.
Les avantages du bobinage en épingle à cheveux
Un meilleur remplissage des encoches statoriques
Les conducteurs rectangulaires permettent généralement d'obtenir un taux de remplissage en cuivre plus élevé que des fils ronds insérés de manière moins ordonnée. A longueur de conducteur et température comparables, augmenter la section de cuivre disponible pour transporter le courant réduit la résistance électrique. Cela peut diminuer les pertes par effet Joule ou permettre de faire passer davantage de courant sans dépasser les limites thermiques. Le constructeur peut exploiter cette marge pour augmenter le couple, améliorer l'efficacité ou réduire l'encombrement du moteur. Le gain n'est toutefois ni fixe ni proportionnel à la quantité de cuivre ajoutée, car le circuit magnétique, le refroidissement et l'électronique imposent aussi leurs limites.
Un transfert de chaleur facilité
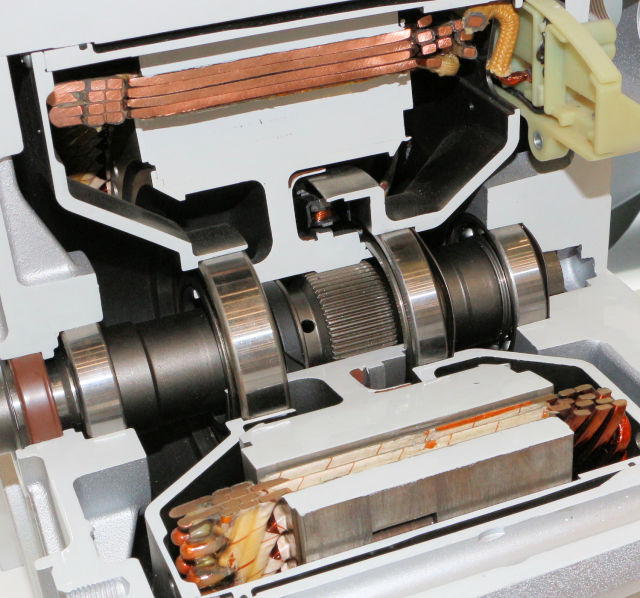
Le cuivre conduit bien la chaleur, et un bobinage dense et régulièrement organisé peut faciliter son évacuation vers le stator. Cela contribue à limiter l'échauffement et à maintenir une puissance élevée plus longtemps. Le résultat dépend cependant beaucoup de l'isolation, de la qualité de l'imprégnation et de l'architecture du refroidissement, car les différentes couches traversées peuvent freiner le transfert thermique. Certains moteurs refroidissent directement les têtes de bobines avec de l'huile, tandis que d'autres évacuent surtout la chaleur par le stator et son carter. Un meilleur remplissage ne fait donc pas automatiquement mieux circuler le liquide et ne suffit pas à supprimer tous les points chauds.
Une fabrication adaptée aux grandes séries
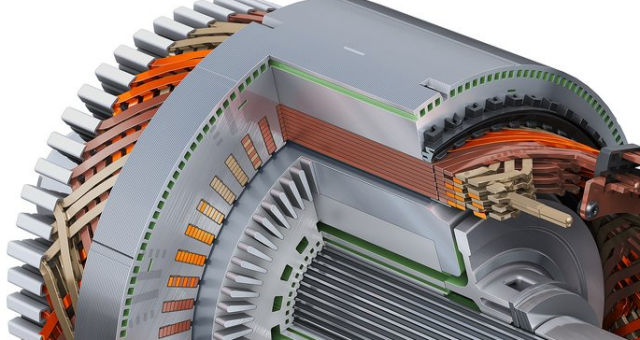
Le hairpin se prête bien à une fabrication automatisée et répétable, avec des étapes de découpe, de formage, d'insertion et de soudage précisément définies. Chaque conducteur occupe une position prévue à l'avance, ce qui facilite la maîtrise de la géométrie du bobinage d'un moteur à l'autre. Il faut toutefois rappeler que les bobinages à fil rond peuvent eux aussi être entièrement automatisés, et depuis longtemps. L'intérêt du hairpin tient donc à son organisation industrielle et à la régularité de l'assemblage, sans opposer artificiellement une ancienne fabrication manuelle à une nouvelle fabrication robotisée. A grande échelle, cette répétabilité peut contribuer à maîtriser les coûts, à condition de bien gérer les cadences, les contrôles et les rebuts.
Les limites et inconvénients du bobinage en épingle à cheveux
Un investissement industriel important
Les conducteurs en épingle nécessitent une mise en forme précise, avec des tolérances serrées pour permettre leur insertion et leur raccordement. Les équipements de formage, de soudage et de contrôle représentent donc un investissement conséquent. La phase de mise au point peut aussi être coûteuse, notamment si des défauts d'isolation ou de connexion conduisent à rejeter des stators. Cela ne signifie pas que chaque moteur coûte nécessairement plus cher à produire une fois la ligne bien maîtrisée. Le bilan économique dépend des volumes, du temps de cycle et de la qualité obtenue, ce qui rend cette technique plus facile à rentabiliser sur de grandes séries.
Une souplesse de conception plus limitée
Les barres préformées imposent des contraintes de section, de rayon de courbure et d'accessibilité pour l'assemblage. Le nombre de conducteurs par encoche, leurs connexions et la disposition des têtes de bobines doivent être étudiés ensemble. Modifier le bobinage peut donc obliger à revoir les outillages et certaines étapes de fabrication, au-delà d'un simple changement du nombre de spires. Cela ne rend pas le fil rond universellement supérieur pour la conception, mais il offre souvent davantage de souplesse pour certaines géométries ou petites séries. Une architecture très optimisée pour un moteur précis peut ainsi devenir contraignante lorsqu'on veut la faire évoluer.
Des pertes supplémentaires à haute fréquence
Le principal compromis électrique vient de la section relativement importante des conducteurs. Lorsque la fréquence du courant augmente, sa répartition dans le cuivre devient moins uniforme sous l'effet de peau et de l'effet de proximité, lié notamment aux champs produits par les conducteurs voisins. Certaines zones conduisent davantage que d'autres, ce qui augmente la résistance effective et les pertes en courant alternatif. Les harmoniques de l'alimentation peuvent aussi accentuer ces phénomènes. Un bobinage avantageux à basse fréquence peut donc perdre une partie de son intérêt à haut régime, selon le nombre de pôles et la conception du moteur.
Pour limiter ces pertes, les ingénieurs peuvent utiliser des conducteurs plus fins, davantage de couches dans les encoches ou une subdivision en conducteurs isolés. Ils travaillent aussi sur les connexions et les changements de position des conducteurs, appelés transpositions, pour équilibrer les tensions induites entre les branches parallèles et limiter les courants qui circuleraient inutilement entre elles. Le vernis sert à isoler les conducteurs les uns des autres, mais il ne supprime pas les courants induits à l'intérieur d'une barre massive. Augmenter simplement la résistivité du cuivre avec un alliage n'est pas non plus une solution gratuite, puisque cela accroît les pertes résistives classiques. Tout le travail consiste à conserver un bon remplissage sans que les pertes à haute fréquence viennent manger le bénéfice...
Des raccordements qui demandent de la précision
Dans un hairpin classique, les nombreuses épingles doivent être reliées électriquement, souvent par soudage laser des extrémités. Cela impose un dénudage local propre, un bon alignement et une soudure régulière, puis une protection isolante des zones concernées. Une connexion défectueuse peut augmenter la résistance locale, provoquer un échauffement ou finir par interrompre le circuit. Les contrôles des soudures et de l'isolation sont donc essentiels pour la fiabilité du moteur. C'est aussi l'un des intérêts du bobinage continu, qui réduit le nombre de raccordements intermédiaires, tout en imposant ses propres contraintes de formage et d'insertion.
Ecrire un commentaire

Sondage au hasard :
La voiture autonome ?
© CopyRights Fiches-auto.fr 2026. Tous droits de reproductions réservés.
Nous contacter - Mentions légales
Fiches-auto.fr participe et est conforme à l'ensemble des Spécifications et Politiques du Transparency & Consent Framework de l'IAB Europe. Il utilise la Consent Management Platform n°92.
Vous pouvez modifier vos choix à tout moment en cliquant ici.